

大多数单侧开口卷筒袋包装机的故障可归为四类:无法拾取袋子、袋子无法打开、封口不牢固或烧焦,以及条形码无法扫描。每类故障都有简要的可能原因列表。针对每种原因,都有可在几分钟内完成的检查步骤。在订购备件之前,请先逐一排查这些可能的原因。.
应从耗材入手,而非机器。薄膜的宽度、厚度、打孔情况和开口深度决定了“拾取并打开”这一步骤能否正常进行。单侧开口卷筒袋包装机的稳定性完全取决于您所使用的卷筒质量。.
在比较不同机型之前,请先确定以下五点
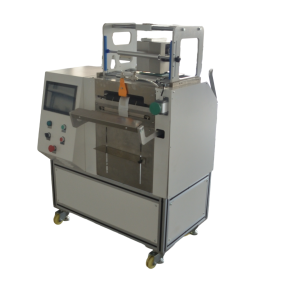
买家通常首先比较循环率。对于小批量生产而言,这种排序是错误的。 生产线通常并非受峰值速度限制,而是受换线和装料节奏的制约。请先确定以下五项关键决策,然后再查看[预开卷袋包装机](https://www.autobagmachine.com/product-category/pre-opened-roll-fed-bag-packaging-machine/)系列产品。.
| 决定 | 需要修复什么 | 如何判断 |
|---|---|---|
| 袋型 | 单面开口卷片,宽度和长度 | 测量零件最宽处的尺寸,增加 6–10 毫米的间隙,并根据拾取行程确认开口深度 |
| 膜厚 | PE或层压结构 | 试着自己对薄膜进行热封:薄膜不能烧穿,厚膜不能热封不严 |
| 加载方法 | 人工、振动给料机或机器人 | 在台式P350S上进行手动装袋时,通常可达8–15袋/分钟;实际产量取决于工件形状、装袋节奏以及是由操作员还是送料机进行装袋 |
| 打印内容 | TTO 头部尺寸和色带 | 请根据您需要容纳的最大条码尺寸选择打印区域:53×55 毫米、55×115 毫米或 107×115 毫米 |
| 换向负载 | 食谱库的深度 | 询问存储了多少个食谱,然后计时:从触摸屏调出一个食谱到取出第一个完好的袋子所需的时间 |
对于几千件以下的批次,换线停机时间造成的损失通常比生产率下降造成的损失更大。应综合考虑称重袋的成本和耗材成本,而非分别计算。.
故障树 1:未拣选袋子或袋子未打开
故障症状:机器能送膜,但夹爪或吸盘未能夹住薄膜,或者袋子仅在一侧开口。请按以下顺序排查。.
- 胶片规格漂移。. 最常见的原因是新卷材的开口深度或打孔位置与原卷不同。请对照原始规格表检查卷材标签,并使用游标卡尺测量开口深度进行对比。.
- 气压过低或杯体磨损。. 带釉面的吸盘能打开轻质袋子,但对重质袋子则会失效。请读取吸盘处的压力表读数,而非主管上的读数。.
- 卷筒放卷张力。. 阻力过大会导致钩头无法勾住顶边。松开放线制动器,然后连续试钩三次。.
- 选择拾取高度偏移量。. 如果袋子被拾取但位置过低,开放式拾取装置就无法抓住它。请逐级调整拾取高度,并观察三个袋子的情况。.
验证:在生产用薄膜上连续加工20个包装袋。若“干净开启”的数量少于19个,则表明在开始生产前需对薄膜规格或杯体几何形状进行审查。.
故障树 2:密封件强度不足、起皱或烧焦
采用360度环绕加热和空气冷却的伺服扭矩封口装置,旨在确保在各种薄膜厚度下都能保持稳定的封口效果。若无法达到此效果,请将薄膜从机器上取下。.
- 薄膜上的烧焦印记。. 温度超过了压力表的量程,或者冷却空气流通受阻。请分步降低设定值,并确认密封件仍能干净地剥离。.
- 底部未密封的厚膜。. 驻留时间或压力不足。请先增加驻留时间,然后再增加压力。.
- 仅一侧边缘有褶皱。. 胶片偏离中心。请检查卷筒对齐情况,并确认穿孔线与压合钳的对齐情况。.
- 不同包装袋的密封强度各不相同。. 多轴伺服总线在袋子输送、封口和打印的时序方面可能出现了不同步。请要求提供时序波形图,而不是口头保证。.
验收测试:从卷筒的起始、中间和末端各取五袋,剪下一条条状样品。用手以恒定速度拉扯每条样品。如果密封处在薄膜撕裂之前就开裂,则视为不合格,无论屏幕上显示的设定值是多少。.
故障树 3:条码不完整、模糊或无法扫描
内联打印省去了单独贴标这一步骤,因此代码有误时,整个包装袋都会被拦下,而不仅仅是标签。对于任何配备TTO打印头的单面开口卷筒袋包装机,请将色带和打印头的相关数据与包装袋规格一同记录。.
- 代码写得零零散散。. 色带宽度与打印头宽度不匹配,或者色带等级不适合薄膜表面。 [热转印色带](https://www.autobagmachine.com/product-category/thermal-transfer-ribbon/) 选型不当是导致条码出现斑驳或无法扫描的最常见原因。.
- 代码超出了印章区域。. 打印位置与封口位置不同步。请以低速重新打印,并检查条码是否始终位于平封区域内。.
- 密封后出现代码污渍。. 印品接触到过热的压板,或者薄膜在接触前尚未冷却。请同时检查空气冷却情况和印刷时间。.
- 标题简短,内容详尽。. 53×55 毫米的区域无法同时容纳较长的批次码和二维码块。107×115 毫米的打印头可在单次打印中覆盖更大的标签内容;下单前请先在纸上调整条码尺寸。.
验证方法:打印30个条码,用客户使用的读码器逐一扫描,并保留质量最差的一个样本。对该样本进行评分,而非计算平均分。.
验收试运行及报价范围
使用您自己的薄膜、自己的零部件和自己的扫描读码器进行验收测试。记录以下四项数据:每20袋的无瑕疵开启数、每条封口带的剥离结果、每30个条码的扫描合格率,以及从产品召回至生产出第一袋合格产品所耗费的分钟数。这四项数据比任何宣传册上的数据更能准确预测生产线的性能。.
关于报价范围,请询问哪些内容包含在内,哪些属于可选项目。 打印头和打印区域通常属于可选配置,并非标准配置。薄膜和色带属于耗材,按卷计价。与机械臂、称重给料机、振动给料机或MES/ERP系统的接口工作通常单独计价。脚轮和双区安全设计属于设备标配,但请以书面形式确认接口清单。.
若选择台式机型,请查看[JYZN-P350S预开口卷筒袋包装机](https://www.autobagmachine.com/product/jyzn-p350s-pre-opened-roll-fed-bag-packaging-machine/) 并根据您自身的装袋节奏(而非数据表)确认其8–15袋/分钟的包装速度范围。.
这棵故障树无法告诉你的内容
薄膜在您的生产线上表现如何,取决于拾取机构和封口参数的综合影响。故障树分析可缩小故障原因范围,但不能替代您对自身薄膜进行的试封操作。 如果完成上述检查后问题仍然存在,请录制一段关于取料、封口和印刷周期的短视频,并随同薄膜规格一并发送。下一步将根据您的零件尺寸和批次模式,为您推荐机型并提供单面开口卷袋包装机的参考价格区间。.
获取报价和机型推荐
请提供以下四项内容,这样我们就能一次性提供产品模型和参考价格区间,而无需花一周时间反复沟通:
- 背包尺寸(宽×长)或你今天使用的背包照片
- 零件尺寸、零件重量以及每袋装多少个
- 每分钟的袋装产量目标,以及每天的运行小时数
- 每袋是否都需要印上日期代码、批号或二维码
我们将在2个工作小时内回复,并在一个工作日内提供型号推荐及参考价格区间。如果您想先查看压印效果,请寄送一个样品零件,我们将为您制作一个试制袋。.